 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
Вообичаени заблуди за екструдерите со два завртки: кршење на традиционалните верувања за оптимизирање на процесите на истиснување
Ningbo Fangli Technology Co., Ltd.е апроизводител на механичка опремасо речиси 30 години искуство наопрема за истиснување на пластични цевки, нова заштита на животната средина и нова опрема за материјали. Од своето основање, Fangli е развиен врз основа на барањата на корисниците. Преку континуирано подобрување, независно истражување и развој на основната технологија и варење и апсорпција на напредна технологија и други средства, развивмеЛинија за истиснување на ПВЦ цевки, Линија за истиснување на цевки PP-R, Линија за истиснување на ЈП водовод / гасна цевка, што беше препорачано од кинеското Министерство за градежништво за замена на увезените производи. Ја стекнавме титулата „Првокласен бренд во провинцијата Жеџијанг“.
Во индустријата за мешање на пластика, речиси секој пластичен дел се потпира на софистицирана обработка на полимерните формулации соекструдери со две завртки(ТСЕ). Со нивните одлични карактеристики за мешање, висока производствена ефикасност и супериорна конзистентност на производот,екструдери со две заврткистанаа неприкосновени лидери во континуираното мешање.
Сепак, и покрај тоа што оваа технологија се развива повеќе од еден век, многу практичари сè уште имаат заблуди за нејзините основни принципи, што доведува до отстапувања за време на проширувањето на капацитетот или вистинското производство. Денес, длабоко ќе ги анализираме првите 5 вообичаени заблуди за екструдерите со две завртки.
Заблуда 1: Изведбата со двојни завртки е исклучително чувствителна на абење
Многумина веруваат дека штом ќе се истрошат завртките, перформансите на машината нагло ќе се намалат. Реалноста е: Екструдерите со две завртки генерално се помалку чувствителни на абење од екструдерите со еден шраф.
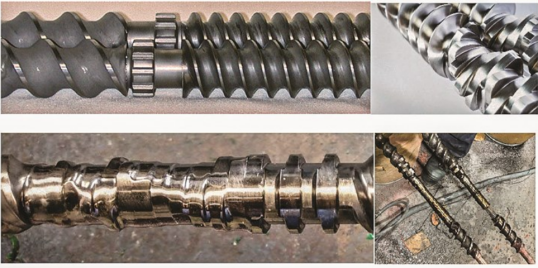
Завртката не мора нужно да биде чиста и сјајна како горната слика; но апсолутно не може да се дозволи да се носи до степенот прикажан на долната слика. (Извор на слика: Лајстриц)
- Позитивна предност за пренесување:Коротирачките двојни завртки имаат уникатен ефект на самобришење. Спротивните површински брзини во зоната на преплет обезбедуваат посилна позитивна способност за пренесување од единечните завртки.
- Голема толеранција за абење:Во процесите со двојни завртки, елементите за завртки или облогите на буре обично сè уште можат да функционираат правилно дури и со абење со дијаметар од 3-5%. Ова е затоа што можеме самостојно да ја прилагодиме брзината на завртката за да компензираме за зголемените празнини. Спротивно на тоа, границата на абење за единечни завртки е обично само 1-2%.
- Ниска локална цена за замена:Двојните завртки користат модуларен дизајн на блокови за градење. Абењето често е концентрирано во области со висок смолкнување и притисок (приближно 25-30% од вкупната должина), така што одржувањето бара замена само на тие специфични компоненти.
Експертски совет:Завртките обично бараат замена четири пати почесто од бурињата. Тоа е затоа што врвовите за летање со завртки постојано се во контакт со материјалот, додека површината на цевката контактира со одредени елементи само околу 25% од времето.
Заблуда 2: Отворот за вентилација може да ги реши сите проблеми со поплавите на вентилот
Кога ќе се појави „поплава за вентилација“ на отворот за проветрување, многумина инстинктивно додаваат полнење за вентилација. Сепак, ова често само делува како „фластер“ за маскирање на проблемот и може дури и непотребно да го комплицира системот.
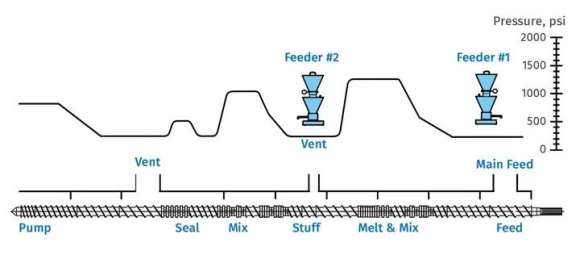
Идеален дизајн на завртката што обезбедува нулти притисок на местата за вентилација и доводно напојување
- Дизајнот е клучен: ако дизајнот на завртката е несоодветен или има силен повратен притисок во делот за пумпање, топењето ќе тече директно во вентилационата колона. Полначот за вентилација не може суштински да ги реши поплавите предизвикани од лошиот дизајн на завртките.
- Вистинска цел на вентилаторот: Погоден е за формулации кои содржат нетопени материјали (на пример, полнила во прав), спречувајќи ги овие цврсти материи да се акумулираат на отворот за вентилација кога се носат со пареа со голема брзина.
- Анализа на основната причина: ако нормално функционалниот отвор одеднаш почне да се поплавува, приоритет треба да се даде на проверка на абењето на завртката/барелот, дефект на системот за ладење, блокирање на пакувањето на екранот или висок притисок на матрицата, наместо да се потпира на вентилатор за вентилација.
Заблуда 3: Очекување линеарно зголемување во еден чекор од лабораторија до производна линија
„Формулацијата работеше во лабораторија, така што сигурно ќе работи и на производната линија. Оваа претпоставка често не успева во пракса.
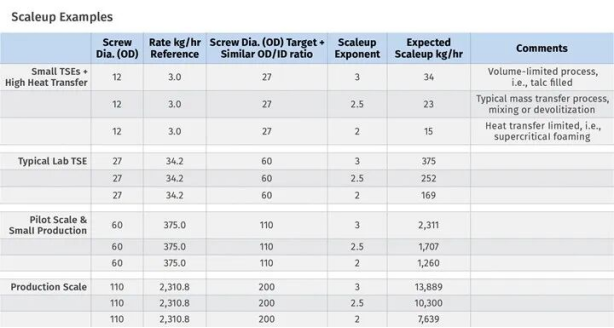
- Сложеност на граничните услови: Зголемувањето за производство вклучува повеќе „гранични услови“ вклучувајќи слободен волумен, пренос на топлина (контрола на температурата на топење), пренос на маса (мешање и деватилизација) и ограничувања на вртежниот момент.
- Нелинеарно зголемување: Процесите со ограничен волумен се скалираат според коцката на дијаметарот на завртката (D³), додека процесите со ограничен пренос на топлина се размеруваат за квадрат (D²). Разликата меѓу овие е суштинска.
- Правило на палецот: Пропусната моќ на лабораторија или пилотска линија не треба да биде помала од 1/10 од целната пропусната моќ на производството. Ако јазот е поголем, веродостојноста на пресметките за зголемување на скалата значително се намалува.
Заблуда 4: Екструдерите со два завртки не се погодни за течно вбризгување
Целосно е изводливо да се постигне комерцијално ниво на инјектирање течност над 70%.
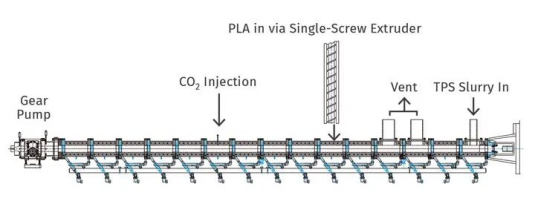
Оптимизиран дизајн со две завртки што интегрира делови за топење, мешање, суперкритично вбризгување, ладење и пумпање CO2
- Клучни фактори: Јадрото на успешното вбризгување лежи во вискозноста на течноста и неговата растворливост во полимерот.
- Разновидна опрема: Системите за вбризгување како што се пумпи за запчаници, клипни пумпи, перисталтички пумпи или пумпи со мембрана може да се изберат врз основа на карактеристиките на течноста.
- Техника на етапно вбризгување: за течни формулации со висок процент (на пр., >70%), клучот е постепено, етапно вбризгување за да се спречи здружување на течност во каналите за завртки.
- Суперкритични апликации: Модерната технологија со двојни завртки може стабилно да инјектира суперкритични течности за пенење, деватилизација или асистирана пластификација.
Заблуда 5: Специфичниот вртежен момент (или густината на вртежниот момент) е единствениот индикатор за вртежен момент
Кога се оценуваат перформансите на екструдерот, често се дискутира за „Специфичен вртежен момент“ (ST, исто така познат како густина на вртежниот момент, TD).
Истиот специфичен вртежен момент, но различните соодноси на OD/ID резултираат со многу различни слободни волумени и карактеристики на обработка
- Дефинитивно ограничување: Формулата за специфичен вртежен момент е ST = Md / a³, каде што Md е максималниот вртежен момент по вратило, а a е централното растојание.
- Преглед на јачината на звукот: Оваа пресметка не го одразува слободниот волумен на завртката (FV). Слободниот волумен зависи од односот надворешен кон внатрешен дијаметар на завртката (OD/ID) и директно влијае на протокот на материјалот.
- Сеопфатна евалуација: При изборот на опрема, мора да се најде оптимална рамнотежа помеѓу капацитетот на вртежниот момент и достапниот волумен на завртката.
Разбирањето на основната логика на мешањето со два завртки и избегнувањето на овие вообичаени когнитивни замки е првиот чекор кон подобрување на квалитетот и ефикасноста на производството.
Доколку ви требаат повеќе информации,Ningbo Fangli Technology Co., Ltd.ви посакува добредојде да контактирате за детално прашање, ние ќе ви обезбедиме професионални технички насоки или предлози за набавка на опрема.
Испрати барање
X
Ние користиме колачиња за да ви понудиме подобро искуство во прелистувањето, да го анализираме сообраќајот на страницата и да ја персонализираме содржината. Со користење на оваа страница, вие се согласувате со нашата употреба на колачиња.
Политика за приватност