 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
Екструзија на ПВЦ цевки: Зошто нискиот вртежен момент не значи висок квалитет?
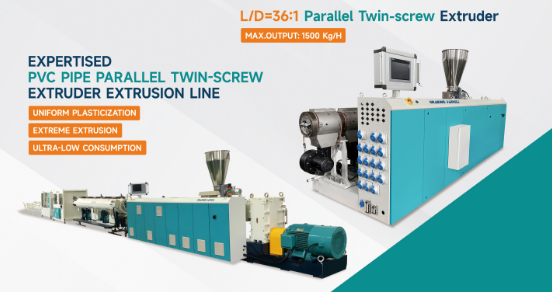
Ningbo Fangli Technology Co., Ltd.е апроизводител на механичка опремасо над 30 години искуство наопрема за истиснување на пластични цевки, нова заштита на животната средина и нова опрема за материјали. Од своето основање, Fangli е развиен врз основа на барањата на корисниците. Преку континуирано подобрување, независно истражување и развој на основната технологија и варење и апсорпција на напредна технологија и други средства, развивмеЛинија за истиснување на ПВЦ цевки, Линија за истиснување на цевки PP-R, Линија за истиснување на ЈП водовод / гасна цевка, што беше препорачано од кинеското Министерство за градежништво за замена на увезените производи. Ја стекнавме титулата „Првокласен бренд во провинцијата Жеџијанг“.
Во процесот на истиснување на ПВЦ цевки, често погрешно се припишуваат многу аномалии во обработкатанедоволно подмачкување. Кога вртежниот момент се зголемува, протокот на топење станува нестабилен или површината на цевката станува груба, моменталната реакција во многу фабрики е да се додаде повеќе лубрикант. Краткорочно, вртежниот момент паѓа, протокот на материјалот се подобрува и производната линија работи понепречено, што доведува до лесен заклучок дека проблемот е решен.
Прекумерното подмачкување обично не е намерно, туку се развива постепено преку повторени прилагодувања на процесот. Кога производната линија ќе наиде на флуктуации на притисокот, груби површини, повремено заглавување на материјалот, слаба фузија или зголемено оптоварување на истиснување, операторите имаат тенденција постепено да додаваат лубрикант. Почетното производство навистина станува помазно. Меѓутоа, кога ефектот на подмачкување станува премногу силен, честичките од смолата имаат тенденција да се лизгаат прекумерно во бурето пред целосно да се стопат. Ова доведува до намалена стапка на топење, намалена кохезија на топење, нестабилна пластификација и, следствено, потесен прозорец за обработка. Бидејќи се чини дека опремата сè уште работи непречено, ваквите проблеми честопати е тешко да се откријат веднаш на подот на продавницата.
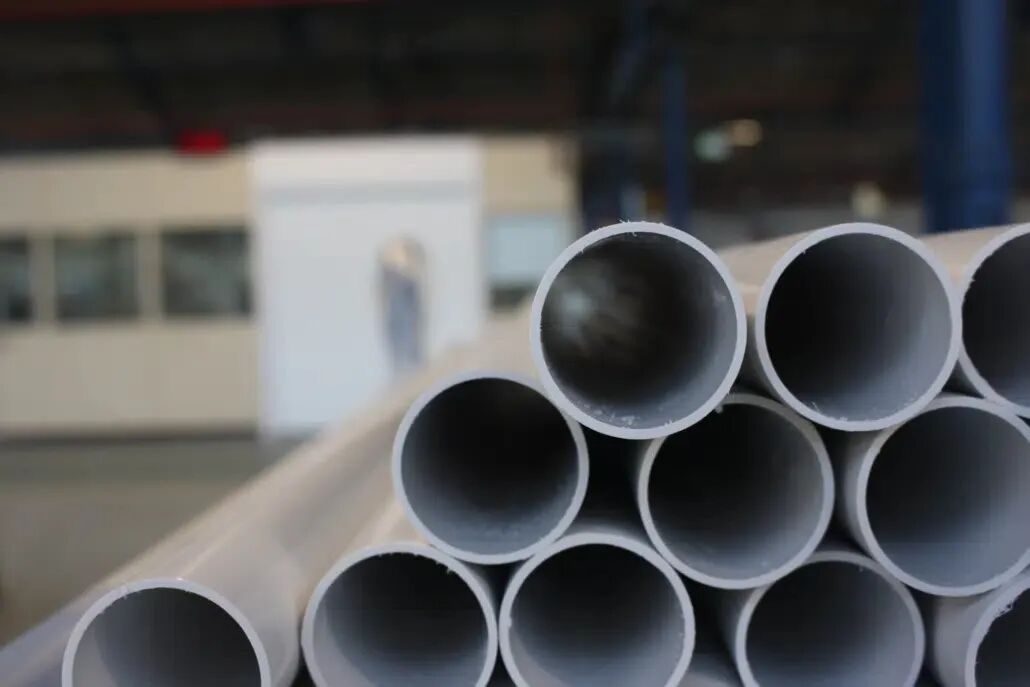
Друга честа заблуда е дека „помал вртежен момент значи подобро подмачкување“. Во реалноста, ПВЦ истиснувањето се потпира на контролирани процеси на топење и стрижење. Прекумерното подмачкување го ослабува ефективно дејство на смолкнување на завртката, што резултира со недоволен пренос на енергија за топење. Иако материјалот тече полесно, ова лесно може да предизвика нецелосно спојување, досадни или белузлави површини, нестабилна големина на вакуум, намалена јачина на удар, флуктуации во дебелината на ѕидот, недоволна цврстина на линијата за заварување, димензионална нестабилност и акумулација - особено изразени при екструдирање со голема брзина.
За формулациите со висока содржина на CaCO3, ова прашање станува уште поизразено. Големото количество на полнење ја ослабува ефективната врска помеѓу честичките од смолата, додека прекумерното лубрикант дополнително ја намалува ефикасноста на топење. Ова резултира со побавна пластификација, флуктуации на притисокот на топењето, намалена јачина на топење, кршливи механички својства и намалена конзистентност на обработката во различни смени. Некои фабрики, во обид да ја подобрат проточноста, продолжуваат да додаваат повеќе лубрикант, ненамерно туркајќи ја формулацијата подалеку од оптималната рамнотежа на обработка. Ова е значајна причина зошто многу формулации за високо наполнети ПВЦ цевки, иако лесно се стартуваат, се борат да одржат долгорочно стабилно производство.
Затоа, подмачкувањето не може да се оцени изолирано од целиот систем за обработка. Нејзината ефикасност е заеднички под влијание на повеќе фактори, вклучувајќи ја содржината на полнење, ACR, CPE, системот за стабилизатор, геометријата на завртките, брзината на истиснување, температурниот профил и дизајнот на матрицата. Истата шема за подмачкување што функционира добро во систем со ниско полнење може да предизвика несоодветна фузија во високополнет систем.
Искусните процесори не се занимаваат со „кој лубрикант е најјак“, туку дали „системот за подмачкување ја одржува оптималната рамнотежа на фузијата“. Одличната ПВЦ формулација не го следи најнискиот можен вртежен момент; наместо тоа, има за цел најдобра рамнотежа помеѓу квалитетот на фузијата, протокот на топење, стабилноста на обработката и механичките својства. Во реалното производство, нискиот вртежен момент е само индикатор за процесот, а не индикатор за квалитет. Вистинската цел е секогаш стабилна фузија, стабилни димензии, стабилен квалитет на површината и долгорочно постојано производство. На крајот на краиштата, формулацијата што се чини дека нуди подобра проточност денес може многу добро да стане извор на квалитетни поплаки утре.
Доколку ви требаат повеќе информации,Ningbo Fangli Technology Co., Ltd.ви посакува добредојде да контактирате за детално прашање, ние ќе ви обезбедиме професионални технички насоки или предлози за набавка на опрема.
Испрати барање
X
Ние користиме колачиња за да ви понудиме подобро искуство во прелистувањето, да го анализираме сообраќајот на страницата и да ја персонализираме содржината. Со користење на оваа страница, вие се согласувате со нашата употреба на колачиња.
Политика за приватност