 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
Линија за производство на PVC канали: Техничка анализа на стандардите за инсталација и ожичување
Ningbo Fangli Technology Co., Ltd.е апроизводител на механичка опремасо над 30 години искуство наопрема за истиснување на пластични цевки, нова заштита на животната средина и нова опрема за материјали. Од своето основање, Fangli е развиен врз основа на барањата на корисниците. Преку континуирано подобрување, независно истражување и развој на основната технологија и варење и апсорпција на напредна технологија и други средства, развивмеЛинија за истиснување на ПВЦ цевкиe,Линија за истиснување на цевки PP-R, Линија за истиснување на ЈП водовод / гасна цевка, што беше препорачано од кинеското Министерство за градежништво за замена на увезените производи. Ја стекнавме титулата „Првокласен бренд во провинцијата Жеџијанг“.
Во индустријата за производство на ПВЦ цевки, научно планираната инсталација и стандардизираните жици на производната линија не се само основа за стабилно континуирано работење, туку и критичен предуслов за постигнување усогласеност со квалитетот на готовиот производ. Оваа статија дава систематски технички преглед од четири димензии: распоред на опремата, конфигурација на оптоварување со моќност, процес на формирање клучess поени и критериуми за проверка на квалитетот на готовиот производ.
I. Планирање на оптоварување со моќност и принципи за избор на кабли
Електричната конфигурација на производната линија мора да се пресмета врз основа на вкупната моќност на опремата, почетната струја и условите за континуирана работа. Се препорачува трифазен систем за напојување со пет жици, со строга поделба помеѓу струјните кола и контролните јамки:
· Главни погонски мотори и грејни единици: Користете 16mm² или поголеми кабли за отпорни на пламен со бакарни јадра (на пр., тип ZR-YJV), со моќност на струја потврдена во однос на вистинското инсталирано оптоварување.
· Помошна опрема (системи за ладење, единици за влечење, секачи): Користете кабли од 6–10 mm², секој опремен со независни уреди за заштита од преоптоварување.
· Осветлување и контролни кола: Користете жици изолирани од 2,5 mm², одвоено од далноводите за да избегнете електромагнетни пречки.
Сите кабли мора да бидат заштитени во ПВЦ цевки отпорни на пламен или флексибилни метални цевки. Рутажата на каналот треба да биде вертикална и хоризонтална со цврста фиксација, а доволно олабавување треба да биде резервирано за идниот пристап за одржување.
II. Клучни технички барања за инсталација и жици
1. Спецификации за свиткување на цевки
· Работите на свиткување треба да се изведуваат бавно со користење на посебни пружини за виткање, со радиус на свиткување не помал од 3 пати поголем од надворешниот дијаметар на каналот.
· Во ладни средини, потребно е локално претходно загревање (40–60°C) на делот за свиткување за да се спречи ладно пукање.
· Ако пружината за свиткување се заглави, завртете ја спротивно од стрелките на часовникот додека постојано влечете нанадвор. Присилното извлекување е забрането за да се избегне деформација на пружината или оштетување на ѕидот на каналот.
2.Поправање и идентификација на канали
· Сите водови монтирани на површина треба да бидат прицврстени со стеги во интервали не поголеми од 1,0 метар.
· Спојниците треба да се изработуваат со посебни конектори и да се запечатуваат со ПВЦ цемент.
· Секој терминал на колото треба да биде јасно означен со ознака на напон, поврзана опрема и фазен редослед за да се олесни идното работење и одржување.
III. Контрола на квалитетот на готовиот производ – Стандарди за фабричка инспекција
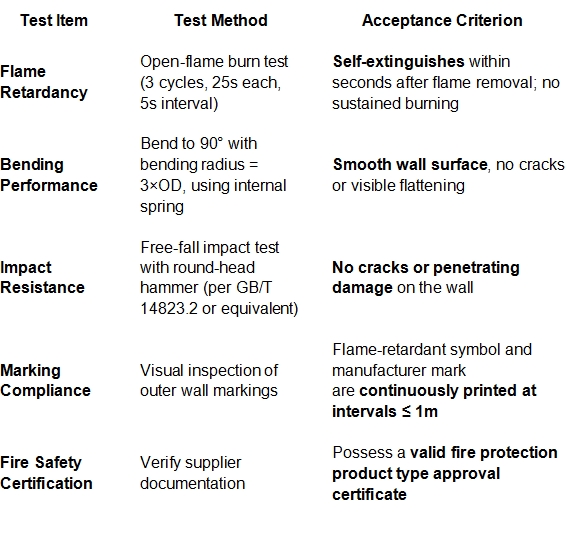
За производителите на канали, воспоставувањето ригорозен протокол за проверка на готовиот производ е од суштинско значење за стекнување доверба на пазарот. Се препорачува секоја серија да ги помине најмалку следните пет основни тестови:
IV. Препораки за безбедност и регулаторна усогласеност на лице место
· Главниот дистрибутивен кабинет треба да биде опремен со заштита од преостаната струја и уреди за заштита од фазни загуби.
· Каблите во грејните зони мора да користат високотемпературна силиконска изолација и да се чуваат подалеку од излезните извори на топлина.
· Се препорачува да се врши тестирање на отпорот на изолација (≥2 MΩ) на сите кола секој квартал, со правилно архивирани записи за тестирање.
· Сите електрични инсталации мора да се усогласат со важечките локални стандарди, како што се GB 50258-96 „Кодекс за инсталација и прифаќање на електрична опрема“ или еквивалентни меѓународни кодови (на пр., серија IEC 60364), како и локални прописи за заштита од пожари.
Завршна изјава
А со висока ефикасност, безбедноЛинија за производство на PVC цевкизапочнува со дизајн на звучни жици и ригорозно извршување на инсталацијата. Посветени сме на обезбедување техничка поддршка од крај до крај за производителите на канали - од избор на опрема до имплементација на процеси - помагајќи им на нашите клиенти да постигнат стабилно масовно производство и континуирано подобрување на квалитетот.
За дополнителни прашања во врска со конфигурацијата на производната линија или стандардите за тестирање на каналот, слободно контактирајте го нашиот технички тим.
Доколку ви требаат повеќе информации,Ningbo Fangli Technology Co., Ltd.ви посакува добредојде да контактирате за детално прашање, ние ќе ви обезбедиме професионални технички насоки или предлози за набавка на опрема.
Испрати барање
X
Ние користиме колачиња за да ви понудиме подобро искуство во прелистувањето, да го анализираме сообраќајот на страницата и да ја персонализираме содржината. Со користење на оваа страница, вие се согласувате со нашата употреба на колачиња.
Политика за приватност